鱼台卧龙水泵厂污水泵离心泵加工工艺与质检标准解析
走进任何一座运行中的泵站,你听到的往往是电机低沉的嗡鸣与水流的嘶吼。但真正让这套系统在三年、五年甚至十年后依然稳定输出的,不是那些光鲜亮目的铭牌参数,而是藏在泵壳与叶轮里那些看不见的加工公差和热处理细节。卧龙水泵的车间里,老师傅们常挂嘴边的一句话是:“铸件是皮,加工是骨,装配是魂。”今天我们就从这三层,拆解一台污水泵离心泵从毛坯到成品的完整蜕变。
铸造与毛坯:那些“不显眼”的材质缺陷,是大多数早期故障的元凶
很多用户拿到新泵,总爱先去摸法兰面的光洁度,却忽略了泵体流道的内部质量。事实上,污水泵离心泵加工中最容易出问题的环节,恰恰是铸造阶段的气孔与缩松。我们曾拆解过一台某品牌同型号泵,叶轮背面肉眼可见的砂眼,在高速旋转时直接引发汽蚀噪声,三个月内就穿透了蜗壳壁。卧龙在HT250或304不锈钢毛坯阶段,会做100%的X射线抽检,尤其是蜗壳螺旋段和叶轮流道,任何直径大于0.8mm的缺陷都直接回炉,绝不进入机加工工序。
粗加工与精加工分离:热变形是精度的头号敌人
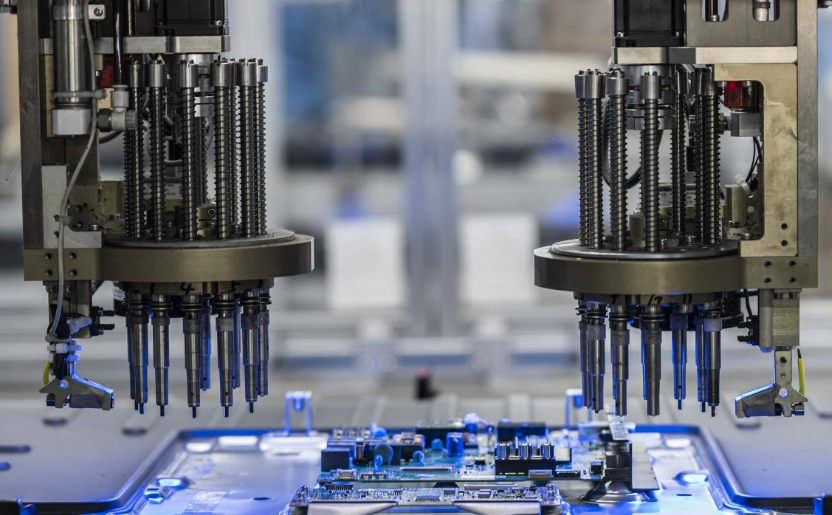
机加工车间里,我们坚持“粗精分开”的工艺路线。粗车叶轮外圆和轴孔时留足2.5mm余量,然后进行去应力退火,让毛坯在铸造和粗车过程中积累的内应力充分释放。紧接着才是精车和动平衡校正。这一步的差别有多大?同一批叶轮,如果跳过退火直接精车,上动平衡机时不平衡量普遍在8g以上,而经过退火处理的,基本能稳定在2g以内。别小看这6g的差距,对于2900rpm的污水泵离心泵而言,它直接决定了轴承温升是35℃还是55℃。
- 叶轮精车后做G2.5级动平衡,转速误差控制在±0.5%
- 泵轴采用40Cr调质处理,硬度HB241-286,直线度≤0.02mm/m
- 密封环与叶轮口环间隙控制在0.25-0.35mm,兼顾效率与耐磨
装配与测试:不试水的泵,就像没体检的人
装配环节最考验经验。比如机械密封的压缩量,多一丝则发热,少一毫则泄漏。我们的装配工位上有扭矩扳手和塞尺,但真正关键的是——每台泵下线后必须上试水台架跑30分钟。测试涵盖三个工况点:额定流量点的扬程、1.2倍额定流量的功率、以及关死点压力。如果关死点压力比设计值低5%以上,基本可以判定叶轮与蜗壳的匹配出了问题,直接返工,而不是靠调节阀门糊弄过去。
回到客户视角,很多工程方在采购时只盯着价格和交货期,却忽略了制造厂是否有完整的加工工艺文件。以管道增压泵定制为例,如果厂家连叶轮切割曲线都无法提供,那所谓的“定制”多半只是改个法兰接口。卧龙在承接这类项目时,会先根据现场管路阻力曲线重新设计叶轮出口安放角,而不是简单换个大功率电机。
备件与成套:买泵只是开始,泵站设备成套安装才是真正的分水岭
我们的潜水泵排污泵制造线旁边,就是配件仓库。从机械密封O型圈到轴承座定位销,每一件都单独贴标存放,杜绝混料。对于承接的泵站设备成套安装项目,我们提供的不止是水泵,还包括管路的应力计算、基础螺栓的预埋定位和变频控制柜的联动调试。有一说一,很多泵本身质量过硬,最后栽在安装基座不平时,导致联轴器对中偏差过大,电机烧毁——这种事我们见过太多次了。
工业水泵生产这个行当,没有捷径。每一道工序都在为“可靠”二字买单。如果你正在为污水站或供水系统选型,不妨带上你的工况参数来聊,我们会坦诚告诉你哪些工况不适合用离心泵,而不是硬着头皮接单。